A 2.7 Fr microcatheter can pass a straight-line tracking test and still kink the first time it meets a tortuous iliac artery. When that happens, the weak link is rarely the soft distal tip. To je hipocijev koja tvori proksimalno vratilo, komponenta koja odlučuje koliko potiska i zakretnog momenta zapravo dolazi do vrha i koliko se gubi zbog ovalizacije, izvijanja ili kvara veze. Hypotubes are also among the most mis-specified parts of a catheter bill of materials. Mjerni brojevi pomiješani su s milimetarskim oznakama, debljina stijenke navedena je bez tolerancije, a uzorak rezanja odabran je s fotografije umjesto ciljane krutosti. Odjeljci u nastavku pokrivaju što je hipocijev, kako se uspoređuju opcije od nehrđajućeg čelika, ZAVIRI-a i poliimida, koje dimenzije nose stvarni rizik nabave i što treba provjeriti prije izdavanja narudžbenice. Što je hipotub? Hipotubus je precizna cijev tankog zida s malim vanjskim promjerom u odnosu na svoju duljinu, a koristi se kao osovina katetera, žice vodilice, igle ili sustava za isporuku koja se može gurati i prenositi okretni moment. Riječ dolazi od hipodermalne cijevi, vučenog materijala od nehrđajućeg čelika koji stoji iza proizvodnje igala, a sada pokriva bilo koju cijev s osovinom koja obavlja isti mehanički posao, uključujući verzije od polimera i ojačanog kompozita. Two spellings appear on drawings and purchase orders. Hypo tubing usually means the mill product: straight lengths or coils of drawn tube in a nominal gauge. Hypotube usually means the finished component after cutting, laser profiling, deburring, and passivation. Kada dobavljač ponudi jedno i isporuči drugo, ili dobivate sirovu cijev koju nitko ne može spojiti ili gotovu osovinu s cijenom bez sekundarnih operacija. Nominal thin-wall hypo tube dimensions. Wall thickness and tolerance vary by supplier and by regular-wall, thin-wall, or extra-thin-wall designation. mjerač Nazivni OD Nominalni ID Tipična uloga osovine 34G 0,16 mm (0,0063 in) 0,08 mm (0,0031 in) Fine distal lumens, micro-wire passages 32G 0,23 mm (0,0090 in) 0,10 mm (0,0041 in) Neurovascular distal shafts 30G 0,30 mm (0,0120 in) 0,15 mm (0,0060 in) Microcatheter inner members 27G 0,41 mm (0,0163 in) 0,21 mm (0,0083 in) Small-bore delivery shafts 25G 0,51 mm (0,0203 in) 0,26 mm (0,0103 in) Microcatheter proximal shafts 23G 0,64 mm (0,0253 in) 0,34 mm (0,0133 in) Diagnostic catheter shafts 20G 0,90 mm (0,0354 in) 0,58 mm (0,0230 in) Guide catheter inner members 18G 1,27 mm (0,0500 in) 0,84 mm (0,0330 in) Troakar i pristupne osovine Hypo Tube Materials: What Each Option Actually Buys You Material selection is a stiffness decision first and a biocompatibility decision second. Svaki uobičajeni materijal za hipotube već je medicinski materijal s dugom poviješću uređaja, tako da je stvarna razlika mehaničko ponašanje i koliko će koraka procesa osovina trebati nakon toga. Stainless steel 304 and 304V Stainless steel remains the default. Modul elastičnosti blizu 193 GPa daje najveći pritisak po jedinici debljine stijenke, vidljiv je pod fluoroskopijom bez aditiva, a osnova za lasersko rezanje je zrela. Trošak se pojavljuje nizvodno: pasivizacija, pažljivo skidanje ivica radi kontrole čestica i ljepljivi spojevi koji toleriraju vrlo malo površinske kontaminacije. ZAVIRI ZAVIRI se nalazi u sredini s modulom savijanja blizu 3,8 GPa prema objavljenim podatkovnim listovima materijala, otprilike pedeset puta mekši od nehrđajućeg čelika. To je značajka kada se osovina mora više puta savijati bez savijanja, držati oblikovanu krivulju i ostati kompatibilna s MRI. PEEK je radiolucentan osim ako se ne pomiješa s barijevim sulfatom ili volframom, dobro se veže za Pebax i najlonske obloge i može se širiti, vrhovi ili strojno obrađivati nakon ekstruzije. For shafts where a soft proximal transition or magnetic compatibility matters, it removes a metal-to-polymer bonding step entirely. Ovaj pregled od what PEEK tubing is used for in catheter shafts covers additional design detail. ZAVIRI cijevi ZAVIRI materijal ima visoku temperaturnu toleranciju i može raditi stabilno u okolini do 250 Celzijusa, zadržavajući dobra mehanička svojstva, uključujući visoku temperaturu... Pogledajte proizvod → Poliimid Poliimid is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Medicinske poliimidne cijevi Medicinske poliimidne cijevi exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Pogledajte proizvod → Modul savijanja polimera obične osovine (GPa) ZAVIRI Poliimid PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Indicative flexural modulus values taken from published polymer datasheets. Stainless steel 304 is approximately 193 GPa and is left off the scale so the polymer differences stay readable. From Tube to Shaft: How a Hypotube Becomes a Catheter Nekoliko gotovih katetera sastoji se od jedne hipotube od čvorišta do vrha. Uobičajena arhitektura je osovina s tri zone: kruti proksimalni dio koji nosi pritisak, pojačani srednji dio koji prenosi okretni moment i mekani distalni dio koji prati žicu vodilicu bez ozljeđivanja stijenke krvnog suda. Proximal hypotube (PEEK or 304 SS) Srednja osovina ojačana pletenicom ili zavojnicom Distalni mekani vrh Shematski izometrijski prikaz osovine katetera s tri zone. Nije u mjerilu. Metal hypotubes are profiled by laser cutting rather than by changing material. Spiralni rezovi, isprekidani rezovi i uzorci prozora pretvaraju krutu cijev u fleksibilni segment, a korak rezanja postavlja gradijent krutosti. Polimerne osovine postižu isti rezultat s različitim alatima: pletenicom ili slojem zavojnice, plaštom s promjenjivim durometrom ili višeslojnom koekstruzijom. Pletena konstrukcija daje najveće pucanje i zakretni moment za određenu debljinu stijenke, zbog čega je koriste uređaji s oznakom tlaka. Visokotlačne pletene cijevi Visokotlačne upletene cijevi ili visokotlačne cijevi za praćenje koriste se za ubrizgavanje kontrastnog sredstva i drugih medicinskih otopina tijekom PTCA, PCI postupaka ili angioplazije... Pogledajte proizvod → Dimenzije i dopuštena odstupanja koja nose rizik nabave Većina nedostataka kvalitete hipocijevi su dimenzionalni problemi snopa, a ne materijalni problemi. Four numbers decide whether a shaft assembles and performs: outside diameter, inside diameter, wall uniformity, and cut-feature position. Tipične vrijednosti koje se vide u specifikacijama osovine katetera. Prihvatljiva ograničenja ovise o klasi uređaja, debljini stjenke i načinu sastavljanja, stoga ih dogovorite u pisanom obliku prije rezanja alata. Parametar Uobičajeno navedeno Zašto je to važno OD tolerancija ±0,013 mm (±0,0005 in) Postavite unutar katetera za navođenje ili vanjskog plašta; bond-line razmak ID tolerancija ±0,013 mm Prolaz žice ili uređaja; brzine ispiranja i ubrizgavanja Uniformnost zidova 90% nominalnog zida ili bolje Izvedba savijanja i pucanja pri savijanju Ravnost (nagnutost) Tipično 0,05 mm na 100 mm Orijentacija vrha, praćenje, poravnanje markera Položaj značajke rezanja ±0,1 mm Prijelazna točka krutosti i koncentracija naprezanja Rubno stanje Bez srha, bez srha, pasiviziran Stvaranje čestica i abrazija žice vodilice Površinska obrada Ra 0,4 µm ili bolje kada je elektropolirano Trenje, adhezija, trombogenost Tri se rizika ponavljaju. Prvo, mjerni i metrički oblačići se miješaju: zahtjevi za 25G i zahtjevi za 0,51 mm su bliski, ali nisu identični, a razlika se vidi na spoju spoja. Drugo, tolerancija se navodi bez metode pregleda, a ±0,013 mm znači različite stvari za laserski mikrometar, optički komparator i mjerač utikača. Treće, nagib i ujednačenost zida izostavljeni su s crteža iako objašnjavaju nerazmjeran udio pritužbi na savijanje i orijentaciju vrha. Metalne vs polimerne hipocijevi: Odabir prema funkciji Ako je zahtjev najveći pritisak u najmanjem mogućem promjeru, nehrđajući čelik i dalje pobjeđuje. Ako se osovina mora više puta saviti bez savijanja, ostati upotrebljiva u MRI kompletu, izbjegavati spoj metala i polimera ili prijeći u mekani vrh bez spoja, polimerna ili ojačana kompozitna hipocijev obično je bolji odgovor. Usporedba u nastavku ocjenjuje svaki materijal od 1 do 5 prema pet kriterija koji pokreću većinu pregleda dizajna vratila. ZAVIRI Poliimid 304 nehrđajući čelik Ukočenost Fleksibilnost Otpornost na savijanje MRI kompatibilnost Lakoća lijepljenja Guranje i zakretni moment: 304 nehrđajući čelik daje najviše po jedinici zida; PEEK i poliimid trebaju deblju stijenku ili sloj pletiva kako bi im odgovarali. Otpornost na savijanje: polimeri pobjeđuju u malim radijusima savijanja; metal ovisi o uzorku reza i koraku. Radiokontaktnost: nehrđajući čelik je vidljiv prema zadanim postavkama; polymer shafts need a radiopaque compound or marker bands. Lijepljenje: polimerne osovine spajaju se toplinom ili otapalom na plašte, dok je za metal potrebno ljepilo ili zavarivanje i priprema površine. Kompatibilnost slike: ZAVIRI and polyimide work in MRI; stainless steel does not. Struktura troškova: metal has lower material cost and more secondary operations; polymer has higher material cost and fewer process steps. Što provjeriti prije izdavanja Hypotube narudžbe Three checks catch most of the expensive surprises. Ask for the inspection method, not only the tolerance. Isti oblačić od ±0,013 mm ponaša se drugačije na laserskom mikrometru, optičkom komparatoru i mjeraču utikača, pa navedite metodu na crtežu. Confirm whether the quotation covers finished hypotubes or mill-length hypo tubing. Laser profiling, deburring, passivation, and inspection are separate line items and often separate capabilities. Request lot-level data on wall uniformity and camber, not just a certificate of conformance. These two variables account for a large share of kinking and tip-orientation complaints reported in the field. For programs that need shaft development rather than catalogue tube, an OEM/ODM program osovine katetera can cover the whole chain, from extrusion and braiding through laser profiling, bonding, and inspection under one quality system. That removes the arguments that appear when the hypotube and the jacket come from different suppliers with different measurement conventions. O Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. osnovan je 2014. i od tada je prerastao u visokotehnološko poduzeće na nacionalnoj razini s više od 500 članova stručnog osoblja. Tvrtka je predana nadilaženju uloge tradicionalnog dobavljača komponenti, nastojeći postati sastavni dio proizvoda svojih kupaca. Od preciznog usklađivanja tijekom suradničke faze dizajna do osiguranja pouzdanosti tijekom proizvodnje, LINSTANT se duboko integrira u temeljni lanac vrijednosti proizvoda svojih kupaca, pretvarajući tehnologiju katetera u temeljnu konkurentsku prednost za svoje proizvode. Kroz stalne tehnološke inovacije i strogu kontrolu kvalitete, sposobni smo tvrtkama za medicinske uređaje pružiti sigurnija, preciznija i tehnološki naprednija prilagođena rješenja sustava katetera. Tvrtka radi u pogonu čistih soba koji je usklađen s GMP-om od gotovo 20.000 četvornih metara i posjeduje certifikat ISO 13485:2016 za upravljanje kvalitetom medicinskih uređaja. Proizvodni resursi uključuju uvezene ekstruzijske linije s mogućnošću jednoslojne, dvoslojne i trostruke koekstruzije, namjenske PEEK ekstruzijske linije, linije za injekcijsko prešanje i veliku instaliranu bazu opreme za pletenje, namotavanje, premazivanje, zavarivanje i oblikovanje. Raspon proizvoda obuhvaća medicinske ekstrudirane cijevi, ojačane cijevi, balon cijevi, termoskupljajuće cijevi, fluoropolimerne cijevi, PEEK i poliimidne komponente, mikrokatetere, vodeće katetere i angiografske katetere, podržane sekundarnim procesima i uslugama površinske obrade. Često postavljana pitanja o hipotubama P1. Za što se koristi hipocijev? Hipocijev tvori potisnu osovinu unutar mikrokatetera, katetera za navođenje, žica za navođenje, sklopova igala i sustava za isporuku stentova. Prenosi pritisak i okretni moment od glavčine do distalnog vrha dok drži osovinu dovoljno tankom da može proći kroz uske krvne žile. Q2. Koja je razlika između hipotube i hipotube? Hypo cijev je sirova cijev dužine mlina u nominalnom promjeru. Hipocijev je gotova komponenta nakon rezanja, laserskog profiliranja, skidanja ivica i pasiviranja. Uvijek potvrdite koju ponudu pokriva jer cijena i vrijeme isporuke nisu isto. Q3. Mogu li polimerne cijevi zamijeniti hipocijev od nehrđajućeg čelika? U mnogim oknima, da. PEEK i poliimidne hipocijevčice uklanjaju vezu metal-polimer, dodaju kompatibilnost s MRI i poboljšavaju otpornost na savijanje. Oni odustaju od aksijalne krutosti, tako da dulji ili uređaji s višim tlakom obično dodaju pletenicu ili zavojnicu za pojačanje. Q4. Koja je najmanja dostupna veličina hipo cijevi? Standardni hipodermički mjerači kreću se do 34G, otprilike 0,16 mm vanjskog promjera i 0,08 mm unutarnjeg promjera. Uži provrti postoje kao prilagođeni razvojni elementi, ali u toj mjeri ujednačenost zida i rukovanje postaju ograničavajući čimbenici, a ne proces crtanja. P5. Koje su tolerancije najvažnije na prilagođenoj hipo cijevi? Tolerancija vanjske i unutarnje strane, jednolikost stijenke i nagnutost. Ujednačenost i ravnost zida objašnjavaju većinu pritužbi na krivljenje i orijentaciju vrha, no to su dvije vrijednosti koje se najrjeđe pišu na crtežu ili potvrđuju u dolaznoj inspekciji. P6. Proizvodite li prilagođene hipotube i osovine katetera? Da. LINSTANT ekstrudira i obrađuje polimerne cijevi od PEEK-a, poliimida, PTFE-a, FEP-a, PFA-a, Pebax-a i TPU-a te izrađuje ojačane osovine, pletene cijevi i komponente višeslojnih katetera prema sustavu kvalitete ISO 13485:2016 kao OEM/ODM partner. Hypotube odabir nagrađuje rane odluke. Odredite ciljanu krutost, granicu jednolikosti zida i metodu pregleda prije rezanja alata, a ostatak osovine slijedi iz brojeva, a ne iz navike. Bilo da konačni dizajn završi kao laserski profilirani nehrđajući čelik, PEEK ili poliimidna osovina ili pleteni kompozit, te iste tri odluke određuju kako će se ponašati unutar posude. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026Objašnjenje hipotuba: materijali, veličine i polimerne alternative za katetere

-
15Sep-2026Precizna PEEK CNC obrada: Potpuni vodič za komponente medicinske kvalitetePEEK CNC obrada jedan je od najpouzdanijih putova do plastičnih dijelova visokih performansi niske tolerancije. Za razliku od osnovnih polimera, PEEK zadržava svoja mehanička svojstva na visokim temperaturama, otporan je na agresivne kemikalije i još uvijek reže čisto kada se koriste pravi parametri. Inženjerima medicinskih uređaja ovu je kombinaciju teško nadmašiti. Što PEEK čini jakim kandidatom za CNC obradu? PEEK (polieter eter keton) je polukristalni termoplast s kontinuiranom radnom temperaturom oko 260°C i talištem blizu 343°C. Nudi visoku vlačnu i savojnu čvrstoću, izvrsnu otpornost na puzanje i nisku apsorpciju vlage, što daje strojno obrađenim dijelovima izvanrednu stabilnost dimenzija. Ova svojstva objašnjavaju zašto se industrije od zrakoplovstva do medicine oslanjaju na PEEK za komponente koje moraju izdržati ponovljenu sterilizaciju, izloženost kemikalijama i mehanički stres. Relativna izvedba neispunjenog PEEK-a (ilustrativni rezultati iz tipičnih objavljenih podataka) Vlačna čvrstoća 85 Čvrstoća na savijanje 80 Toplinska stabilnost 95 Otpornost na kemikalije 90 Otpornost na habanje 88 Strojari također cijene to što je PEEK dostupan u nekoliko razreda - nepunjen, punjen staklom, punjen ugljičnim vlaknima i medicinski. Izbor utječe na formiranje strugotine, trošenje alata i svojstva konačnog dijela. Nepunjeni PEEK najlakši je za obradu i daje čistu površinu, dok ojačani tipovi dodaju krutost, ali zahtijevaju čvršći alat. Polukristalna struktura također znači da dijelovi zadržavaju svoju mehaničku izvedbu nakon ciklusa sterilizacije, što je odlučujući čimbenik za višekratnu upotrebu medicinskih instrumenata. Najbolje prakse PEEK CNC obrade: Što funkcionira u stvarnoj proizvodnji PEEK se ponaša drugačije od metala ili standardne plastike. Proizvodi duge, žilave strugotine, a ne slomljene strugotine, pa je kontrola strugotine neophodna. Materijal je također osjetljiv na toplinu: preveliko trenje može uzrokovati lokalno taljenje ili hrapavost površine. Koristite oštre alate od karbida ili polikristalnog dijamanta (PCD). Karbid je dovoljan za većinu poslova; PCD smanjuje trošenje prilikom strojne obrade punjenog PEEK-a. Hrana i brzina su važni. Uobičajena početna točka je 100-150 m/min brzina rezanja s malim opterećenjem strugotine, ali uvijek potvrdite s dobavljačem materijala. Održavajte zonu rezanja hladnom zrakom ili, gdje je dopušteno, rashladnom tekućinom. Time se sprječava pucanje uzrokovano naprezanjem i čuva tolerancija. Razmislite o žarenju PEEK-a prije završne obrade. Žarenje na 200-220°C oslobađa unutarnje naprezanje i poboljšava dimenzijsku stabilnost. Često uklanjajte strugotine kako biste izbjegli omotavanje oko alata. Dia 4,0 mm ±0,05 mm 6,0 mm Za komponente u obliku cijevi potrebna je dodatna pažnja kako bi se izbjeglo urušavanje zida. Detaljni savjeti za piljenje i oblaganje dostupni su u našem vodiču na kako rezati PEEK cijevi . U praksi, konzervativni pristup - manja brzina vretena, oštriji alat i kontinuirano rashladno sredstvo - daje najdosljednije rezultate. Kada geometrija uključuje tanke stijenke, smanjite brzinu napredovanja prije promjene geometrije alata. Medicinska PEEK obrada: Što se mijenja? Proizvođači medicinskih uređaja ne mogu tretirati PEEK na isti način kao industrijsku komponentu. Sirovina mora ispunjavati zahtjeve biokompatibilnosti kao što su USP klasa VI ili ISO 10993, a proces strojne obrade mora zaštititi dio od kontaminacije. To znači namjensku opremu, filtrirani zrak i disciplinirane radne postupke čistih prostorija. Razmatranja PEEK strojne obrade industrijskog razreda u odnosu na medicinski Faktor Industrijski PEEK Medicinski PEEK Certificiranje materijala Standardna podatkovna tablica USP klasa VI / ISO 10993 okoliš Standardna trgovina Čista soba (ISO 7 ili bolji) Ograničenja alata Dopuštene standardne rashladne tekućine Minimizirajte kontaminaciju maziva Dokumentacija Osnovni pregled Potpuna sljedivost serije i DHR Tipična upotreba Zrakoplovstvo, automobilizam Kateteri, kirurški instrumenti, implantati Prema našem iskustvu, prijelaz s industrijske na medicinsku strojnu obradu je nešto više od certifikata materijala. Zahtijeva operatere koji razumiju kako jedan čičak može ugroziti uređaj. Zbog toga LINSTANT pokreće validirane procese s dokumentiranom sljedivošću za svaku seriju. Gdje se CNC strojno obrađeni PEEK dijelovi koriste u medicinskim uređajima CNC obrađeni PEEK pojavljuje se u svim modernim medicinskim uređajima. Naći ćete ga u priključcima za katetere, ručkama endoskopa, izolatorima kirurških alata i komponentama za pumpe za pomoć srcu. Njegova mogućnost sterilizacije uvijek iznova, bez gubitka mehaničkih svojstava, čini ga idealnom zamjenom za metal. PEEK se također dobro ponaša pod tlačnim opterećenjem, pa se pojavljuje u sjedištima ventila, kućištima pumpi i steznim mehanizmima gdje je stabilnost dimenzija kritična. Za prototipove, CNC obrada je često najbrži način za provjeru valjanosti dizajna prije prelaska na injekcijsko prešanje. Ako izrađujete prototip novog uređaja ili krećete u proizvodnju, LINSTANT vas može podržati s nekoliko PEEK oblika proizvoda dizajniranih za izravnu integraciju u CNC tijek rada: CNC strojno obrađene PEEK komponente za proizvodnju medicinskih uređaja Ovaj popis proizvoda pokriva PEEK strojno obrađene dijelove prikladne za CNC radne procese, nudeći visoku preciznost, biokompatibilnost i otpornost na toplinu. Ovdje je relevantan kao izravna opcija za izradu prototipa ili proizvodne serije. Pogledajte proizvod → PEEK cijevi s preciznim tolerancijama dimenzija i opcijama s više lumena Istražite PEEK cijevi s unutarnjim promjerom od 0,10 mm i otpornošću na temperaturu iznad 250°C, plus varijante cijevi s više lumena i balona. Idealan za kardiovaskularne, spinalne i druge intervencijske primjene. Pogledajte proizvod → PEEK usluge injekcijskog prešanja za visokotemperaturne komponente implantata koje je moguće sterilizirati PEEK injekcijsko prešanje omogućuje proizvodnju u čistim sobama, modul čvrstoće blizu kosti i radiolucenciju. Ova je usluga istaknuta za projekte koji zahtijevaju složene geometrije, kontrolu troškova i usklađenost s propisima o implantatima. Pogledajte proizvod → O Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. osnovan je 2014. i od tada je prerastao u visokotehnološko poduzeće na nacionalnoj razini s više od 500 članova stručnog osoblja. Tvrtka je predana nadilaženju uloge tradicionalnog dobavljača komponenti, nastojeći postati sastavni dio proizvoda svojih kupaca. Od preciznog usklađivanja tijekom suradničke faze dizajna do osiguranja pouzdanosti tijekom proizvodnje, LINSTANT se duboko integrira u temeljni lanac vrijednosti proizvoda svojih kupaca, pretvarajući tehnologiju katetera u temeljnu konkurentsku prednost za svoje proizvode. Kroz stalne tehnološke inovacije i strogu kontrolu kvalitete, sposobni smo tvrtkama za medicinske uređaje pružiti sigurnija, preciznija i tehnološki naprednija prilagođena rješenja sustava katetera. Uz PEEK dijelove obrađene CNC-om, LINSTANT nudi ekstruziju, oblikovanje, sekundarne operacije i površinsku obradu pod jednim krovom. Posjetite naš OEM/ODM stranica kako bismo vidjeli kako postupamo s prilagođenim projektima od dizajna do validacije. Često postavljana pitanja o PEEK CNC obradi Je li PEEK težak za CNC stroj? Ne. S oštrim alatima i kontroliranom toplinom, PEEK obrađuje predvidljivo i proizvodi čiste dijelove s malom tolerancijom. Koji je najbolji PEEK stupanj za CNC obradu? Nepunjeni prirodni PEEK najlakši je za strojnu obradu; PEEK punjen ugljikom dodaje krutost, ali ubrzava trošenje alata. Koje tolerancije možete postići PEEK strojnom obradom? Mali strojno obrađeni PEEK dijelovi obično drže ±0,05 mm. Većim dijelovima ili dijelovima s tankom stijenkom možda će trebati ±0,1 mm. Kakav je PEEK u usporedbi s PTFE ili PI? PEEK je jači i čvršći od PTFE-a i lakši za strojnu obradu od PI-a, dok još uvijek nudi izvrsnu toplinsku otpornost. Je li strojno obrađeni PEEK siguran za medicinske uređaje? Da, kada koristite PEEK medicinske kvalitete i proizvodite u uvjetima čiste sobe s odgovarajućim kontrolama procesa. Zašto je PEEK tako popularan u medicinskoj proizvodnji? Preživljava ponovljenu sterilizaciju, podnosi kemikalije i održava mehanički integritet pod dugotrajnim opterećenjem. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026Razumijevanje hidrofilnog premaza: kako smanjuje trenje u medicinskim uređajimaNeurointervencionist je devedeset minuta u mehaničkoj trombektomiji. Svaki put kad mikrokateter zaokruži zavoj u srednjoj cerebralnoj arteriji, površinsko povlačenje prema stijenci krvnog suda uzrokuje da vrh zaostaje iza osovine. Liječnik kompenzira s većom silom prema naprijed, što povećava stres zida. Za rješavanje upravo ove poteškoće - trenja između uređaja i živog tkiva - razvijeni su hidrofilni premazi. Sveden na ono bitno: hidrofilni premaz pretvara suhu polimernu površinu visokog trenja u mokru stazu gotovo bez trenja. To je razlika između guranja katetera kroz pijesak i klizanja po sloju vode. Što je hidrofilni premaz? Kratak odgovor: hidrofilni premaz je tanak, umreženi sloj polimera, obično debljine 1-10 µm, kemijski vezan za površinu medicinskog uređaja. Kada je izložen vodi ili krvi, upija vlagu i bubri u granični sloj gela s niskim smicanjem. Ovaj sloj je ono što smanjuje koeficijent trenja (CoF) na sučelju uređaja i tkiva. Mehanizam je fizikalna kemija. Polimeri koji se koriste - obično polivinilpirolidon (PVP), poliakrilamid ili kopolimeri polietilen-oksida - nose funkcionalne skupine koje tvore vodikove veze s vodom. U roku od nekoliko sekundi od vlaženja, hidratizirani omotač se formira preko premazane površine. Pod opterećenjem, posmični pomak se događa unutar tog sloja vezane vode umjesto na čvrstoj površini. Trenje stoga pada s raspona od 0,3–0,5 tipičnog za neobložene polimerne cijevi na ispod 0,05, smanjenje koje premašuje 90 posto u većini objavljenih usporedbi. Poprečni presjek stijenke katetera — izometrijski prikaz Slojevi su prikazani odvojeni radi jasnoće Hidrofilan gornji kaput (1–10 µm) Vezni sloj / početnica Podloga (stijenka ekstrudirane cijevi) Zašto je mazivost važna Mazivost nije problem percepcije površine; to je parametar sigurnosti pacijenata. Svi uređaji koji putuju kroz krvne žile, uretere i žučne kanale djeluju na krhko tkivo. Visoko trenje dovodi do grčenja krvnih žila, ozljede intime i potrebe za agresivnijom manipulacijom katetera. Objavljene procjene izvedbe intervencijskih uređaja dosljedno pokazuju da obloženi uređaji zahtijevaju značajno manju silu umetanja nego ekvivalentne neobložene verzije, te da sila raste sporije kada se uređaj više puta premješta. Reprezentativne vrijednosti mokrog koeficijenta trenja ilustriraju razliku: Mokri koeficijent trenja prema vrsti površine 0.48 0.18 0.15 0.03 Nepremazan Silikon PTFE Hidrofilan Reprezentativne vrijednosti iz objavljene literature o premazima medicinskih uređaja; niže je bolje. Klinički je razlika bitna. Uređaj koji se glatko pomiče smanjuje rizik od spazma krvnih žila, disekcije intime i potrebe za ponovljenim repozicioniranjem — parametri koji izravno utječu na vrijeme postupka i ishode za pacijenta. Hidrofilni naspram hidrofobnih premaza Hidrofobni premazi — kao što su slojevi na bazi PTFE-a, silikona ili parafina — odbijaju vodu i smanjuju trenje minimiziranjem površinske adhezije. Učinkoviti su u suhim uvjetima, ali njihov CoF u vlažnom krvnom okruženju općenito ostaje iznad 0,1. Hidrofilni premazi djeluju suprotno: oni privlače i zadržavaju vodu, stvarajući granični sloj koji nadmašuje bilo koju hidrofobnu površinu nakon hidratacije. Izbor ovisi o kontekstu upotrebe. Za žice vodilice, dizajni PTFE-preko žice ostaju standardni jer je poželjna suha površina bez klizanja. Za katetere i omotače koji zahtijevaju mokru plovidbu, hidrofilni sustavi daju niži i dosljedniji CoF. Ključne razlike između hidrofilnog i hidrofobnog pristupa premazivanju medicinskih uređaja. Vlasništvo Hidrofilan coating Hidrofobni premaz Kontaktni kut vode >90° Trenje kada je mokro CoF 0,02–0,05 CoF 0,1-0,25 Mehanizam podmazivanja Hidratizirani granični sloj gela Niska površinska energija odbija tekućinu Tipična upotreba Kateteri, ovojnice, mikrokateteri Vodilice, komponente ventila Kemija hidrofilnih premaza Tri obitelji polimera dominiraju tržištem premaza za medicinske uređaje. Sustavi temeljeni na PVP-u najčešći su za katetere. Kombiniraju visoko upijanje vode s izvrsnim stvaranjem filma i mogu se umrežiti termički ili UV zračenjem. Poliakrilamidne prevlake nude visoku izdržljivost pri ponovljenim ispitivanjima brisanjem, što ih čini čestim izborom za omotače uvodnika i veće uređaje. Sustavi koji se temelje na PEO koriste se kada je potreban produljeni mokro-suhi ciklus; njihova sporija kinetika hidratacije osigurava postojanu mazivost tijekom duljih postupaka. Površinska energija podloge određuje kako će premaz biti usidren. Visokoenergetski termoplasti kao što su najlon, Pebax i TPU dobro se povezuju nakon aktivacije plazmom. Fluoropolimeri kao što su PTFE i FEP zahtijevaju jetkanje ili temeljni vezni sloj. Preskakanje pripreme površine je najčešći uzrok raslojavanja premaza u proizvodnji. Kako se nanose hidrofilni premazi Tri procesa pokrivaju gotovo sve katetere i cijevi. Premaz umakanjem — najčešći — daje jednoliku pokrivenost složenih vanjskih profila. Uređaj se uranja u otopinu za oblaganje i izvlači kontroliranom brzinom; debljina mokrog filma ovisi o brzini izvlačenja i viskoznosti otopine, s tipičnom suhom debljinom od 2–8 µm. Premaz sprejom je specificiran kada je potrebno selektivno pokrivanje, na primjer za premazivanje samo distalnog segmenta osovine. Oblaganje punjenjem i pražnjenjem, kojim se lumen katetera puni otopinom premaza i zatim ga drenira, preferirana je metoda za obradu unutarnje površine. Kontrola procesa važnija je od odabira kemije. Pomicanje viskoznosti, uvučeni mjehurići, vlažnost i ujednačenost temperature stvrdnjavanja mijenjaju konačni CoF i performanse prianjanja. LINSTANT upravlja namjenskim linijama za površinsku obradu unutar svog pogona pod kontrolom GMP-a, dopuštajući projektima katetera da se pomaknu s ekstrudiranog supstrata na premazani gotov proizvod pod jednim krovom. Kontaktni kut s vodom prema stanju površine 20° 40° 60° 80° 72° Nepremazan 35° Obrađen plazmom 12° Hidrofilan Tipične vrijednosti za PET (polietilen tereftalat) podloge; manji kut znači bolje vlaženje. Ključne prednosti izvedbe Hidrofilni premazi pružaju mjerljivo poboljšanje performansi koje traje tijekom cijelog životnog ciklusa uređaja. U usporedbi na laboratorijskim ispitivanjima, obloženi kateteri rutinski postižu 90 posto ili više smanjenje mokrog CoF-a i proporcionalno smanjenje sile umetanja. Osim toga: Trauma krvnih žila je smanjena: manji otpor površine znači manje ogoljavanje endotela i manji vazospazam. Poboljšana je kontrola uređaja: liječnici mogu osjetiti reakciju vrha jer se pritisak stupca ne apsorbira trenjem duž osovine. Ponovno pozicioniranje postaje manje traumatično: opetovano distalno pomicanje i retrakcija dovodi do sporijeg stvaranja trenja u uređajima s premazom nego u kontrolama bez premaza. Svojstva izvedbe — hidrofilni u odnosu na neobloženi kateter Mazivost Trajnost Biocompat. Prianjanje Trauma tkiva smanjenje Hidrofilan coated Nepremazan Primjene na interventnim uređajima Hidrofilni premazi navedeni su gdje god se uređaj mora kretati kroz lumen u vlažnim uvjetima. Glavne primjene uključuju: Angiografski kateteri za slikovnu dijagnostiku Vodeći kateteri koji se koriste za isporuku balona i stentova Mikrokateteri za neurovaskularnu i perifernu embolizaciju Ureteralni pristupni omotači i balon dilatacijski kateteri Endoskopski pribor koji prolazi kroz radne kanale Mikro kateter s prilagodljivom krutošću i zaobljenim vrhom Ovaj mali ojačani kateter dizajniran je za navigaciju zakrivljenim žilama u minimalno invazivnim postupcima. Njegova prilagodljiva tvrdoća i zaobljeno odijelo za glavu primjenjuju se tamo gdje je potrebno malo trenje po cijeloj dužini. Pogledajte proizvod → Zahtjevi izvedbe razlikuju se ovisno o primjeni. Kateter za vođenje, na primjer, treba visoku mogućnost guranja na proksimalnom kraju, ali nisko trenje na distalnoj osovini gdje prolazi preko žice. Mikrokateter, nasuprot tome, treba ravnomjerno nisko trenje po cijeloj dužini jer je konačni pristup leziji gotovo uvijek najzakrivljeniji. Za detaljno objašnjenje konstrukcije katetera za navođenje pogledajte naš tehnički članak o vodeći kateteri . Angiografski kateter za davanje kontrasta i otpornost na pritisak Ovaj kateter osigurava kanal za radiokontaktna sredstva tijekom rendgenske dijagnostike. Sadrži pletenu konstrukciju od nehrđajućeg čelika, mekani vrh i otpornost na pritisak do 1200 PSI, ispunjavajući različite zahtjeve performansi. Pogledajte proizvod → Sila trenja tijekom ponovljenih ciklusa umetanja Relativna sila trenja 5 10 15 20 50 100 150 Nepremazan Hidrofilan Ilustrativni podaci iz testiranja simulirane uporabe s ponovljenim distalnim napredovanjem. Odabir partnera za hidrofilne premaze Pri procjeni vanjskog partnera za hidrofilni premaz važne su četiri točke: Podloga capability — ekstrudira li partner vlastitu cijev ili se supstrat mora nabaviti negdje drugdje? Zrelost procesa — zatražite CoF i podatke o adheziji na stvarnoj podlozi, a ne samo podatkovnu tablicu. Kompatibilnost lijeka — potvrditi stvrdnjavanje premaza unutar toplinskog proračuna uređaja. Validacija sterilizacije — provjerite da EtO ili gama ciklusi ne umanjuju učinak premaza. Partner s vlastitom ekstruzijom, premazivanjem i sekundarnom preradom može značajno smanjiti vremenske okvire razvoja. LINSTANT-a OEM/ODM program pruža tu vertikalnu integraciju, od odabira polimera do konačne montaže. Rano razgovarajte o zahtjevima, osobito ako uređaj ima neobičnu geometriju ili fluoropolimernu podlogu. O Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. osnovan je 2014. i od tada je prerastao u visokotehnološko poduzeće na nacionalnoj razini s više od 500 članova stručnog osoblja. Tvrtka je predana nadilaženju uloge tradicionalnog dobavljača komponenti, nastojeći postati sastavni dio proizvoda svojih kupaca. Od preciznog usklađivanja tijekom suradničke faze dizajna do osiguranja pouzdanosti tijekom proizvodnje, LINSTANT se duboko integrira u temeljni lanac vrijednosti proizvoda svojih kupaca, pretvarajući tehnologiju katetera u temeljnu konkurentsku prednost za svoje proizvode. Kroz stalne tehnološke inovacije i strogu kontrolu kvalitete, sposobni smo tvrtkama za medicinske uređaje pružiti sigurnija, preciznija i tehnološki naprednija prilagođena rješenja sustava katetera. Često postavljana pitanja o hidrofilnom premazu P1. Koliko traje hidrofilni premaz na kateteru? Dobro stvrdnuti hidrofilni premaz obično održava mazivost tijekom trajanja postupka — obično 20 minuta do 4 sata neprekidnog vlažnog kontakta. Trajnost ovisi o kvaliteti stvrdnjavanja, prianjanju na podlogu i sterilizaciji; nakon ponovljenih ciklusa, trenje postupno raste, ali obično ostaje ispod 0,1 za mnoge konfiguracije. Q2. Koliki je koeficijent trenja hidrofilne prevlake? Mokri CoF je obično 0,02–0,05, u usporedbi s 0,3–0,5 za neobložene polimerne cijevi. Točna vrijednost ovisi o podlozi, debljini premaza, uvjetima otvrdnjavanja i korištenoj metodi ispitivanja. Q3. Može li se hidrofilni premaz nanijeti na PTFE ili PEEK cijevi? Da, uz pravilnu pripremu površine. PTFE zahtijeva kemijsko jetkanje ili plazma tretman prije premazivanja; PEEK se može premazati nakon aktivacije plazmom ili kompatibilnim primerom. Potvrdom sučelja supstrat-premaz u ranoj fazi projekta izbjegavaju se kasniji neuspješni spojevi. Q4. Kako se testira adhezija premaza u proizvodnji medicinskih uređaja? Standardne metode uključuju test štipanja (opetovano štipanje obložene površine i provjeru radiminacije), ispitivanje prianjanja povlačenjem trake i poprečne presjeke skenirajuće elektronske mikroskopije nakon ispitivanja namakanja. P5. Utječe li hidrofilni premaz na biokompatibilnost? Sastojci premaza provjeravaju se na citokompatibilnost prema ISO 10993-5; većina komercijalnih sustava je necitotoksična. Međutim, svaku konfiguraciju uređaja treba testirati sa završnim ciklusom sterilizacije, budući da EtO ili gama zračenje mogu promijeniti gustoću poprečnih veza. P6. Kako hidrofilni premaz smanjuje trenje u kateteru? Kada je mokar, polimerna matrica premaza upija vodu i stvara sklizak hidratizirani sloj gela. Do smicanja dolazi između uređaja i tkiva unutar ovog sloja bogatog vodom, a ne na granici čvrsto-kruto, zbog čega trenje opada za više od 90 posto. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026Praktični vodič za oblikovanje vrhova: upotreba, odabir i ključna razmatranjaU završnoj ste fazi dizajniranja novog katetera za navođenje. Drška se dobro gura, zakrivljeni oblik drži svoj trag, ali vrh nastavlja hvatati simuliranu anatomiju pri prvom zavoju. U većini slučajeva, problem nije dizajn osovine ili mješavina polimera, već korak oblikovanja vrha. Oblikovanje vrhova nije kozmetička završna operacija. To je proces koji određuje može li uređaj sigurno upravljati krivudavim žilama, prijeći usku leziju ili pristupiti distalnoj grani bez uzrokovanja traume. Za inženjere medicinskih uređaja poruka je jednostavna: prvo uzmite pravi vrh i ostatak uređaja ima priliku raditi. Što je oblikovanje vrha katetera? Oblikovanje vrha katetera sekundarna je operacija koja se temelji na toplini. Prethodno ekstrudirana cijev se stavlja u alat za oblikovanje, zagrijava dok polimer ne omekša, preoblikuje se u ciljanu geometriju, a zatim se ohladi da se zaključa oblik. Procesom upravljaju četiri neovisne varijable: Temperatura grijanja i profil rampe Razmak kalupa i vrijeme zadržavanja Aksijalna sila, vakuum ili unutarnji tlak zraka Brzina hlađenja i odstupanje nakon hlađenja Na praktičnoj razini, oblikovanje vrha uzima distalni kraj katetera i pretvara ga u konusni, kupolasti, prošireni ili zakrivljeni oblik. Izbor geometrije slijedi predviđenu kliničku funkciju. Meki konus pomaže u praćenju žice za navođenje, kupolasti vrh štiti stijenku krvnog suda, a zakrivljeni vrh pomaže u preusmjeravanju uređaja. Gdje se formira vrh nalazi u tijeku proizvodnje Oblikovanje vrha obično dolazi nakon ekstruzije i pletenja, a prije sastavljanja glavčine ili konačno zalijepljenih komponenti. To znači da svaki nedostatak pronađen tijekom oblikovanja vrha također utječe na prinose uzvodno. Disciplinirani dizajn procesa sprječava ponavljanje petlji. Kateter Savjet Gornji kalup Donji kalup grijač Izometrijska ilustracija kalupa za oblikovanje vrha katetera, prikazuje cijev, geometriju vrha, zonu grijanja i gornje/donje polovice kalupa. Zašto se kvaliteta oblikovanja vrha ne može zanemariti Oblikovanje vrha katetera utječe ne samo na izgled uređaja. Ima izravne posljedice za: Vaskularna sigurnost. Oštar rub ili neravnina na vrhu može disecirati stijenku žile ili izazvati embolizaciju. Mogućnost praćenja i križanja. Dobro oblikovano suženje učinkovitije prenosi okretni moment i potisnu silu preko vijugave staze. Kompatibilnost žice vodilice i uređaja. Geometrija vrha kontrolira koliko lako žica ili drugi uređaj prolazi kroz lumen. Izvedba slikanja. Bljeskanje ili nepravilan vrh može stvoriti artefakte u fluoroskopiji ili OCT procjeni. Robusnost sklopa. Odstupanja u dimenzijama vrha otežavaju lijepljenje radiokontaktnog markera ili spajanje distalnog dijela. Ukratko, oblikovanje vrha posljednja je linija obrane između dobrog uređaja i dobrog dizajna. Ta spoznaja je razlog zašto vodeći proizvođači ulažu u karakterizaciju procesa za ovaj korak. Odabir materijala za oblikovanje vrhova Odabir materijala pokreće prozor procesa više nego bilo koja druga varijabla. Svaka porodica polimera ima vlastito toplinsko ponašanje, čvrstoću taljenja i profil skupljanja. Polimeri radnog konja: Pebax, TPU i najlon Pebax (polieterski blok amid) je najčešći materijal za mekane vrhove katetera. Njegov raspon tvrdoće po Shoru od 25D do 72D omogućuje inženjerima ravnotežu fleksibilnosti i prijenosa okretnog momenta. Tipični prozor za oblikovanje nalazi se između 150°C i 210°C, što je dovoljno nisko da smanji toplinsko oštećenje, ali dovoljno visoko da se vrh brzo oblikuje. TPU (termoplastični poliuretan) nudi izvrsnu otpornost na abraziju i može se formulirati s radiokontaktnim punilima. TPU vrhovi se obično oblikuju u rasponu od 160-220°C. Njegova niža čvrstoća taljenja zahtijeva manji razmak kalupa kako bi se izbjeglo ulegnuće. Najlon (poliamid) osigurava veću čvrstoću stupića i često se koristi u strukturno zahtjevnim vrhovima. Međutim, osjetljivost na vlagu može uzrokovati površinske defekte, pa je klimatizacija suhim zrakom neophodna prije oblikovanja. Opcije visokih performansi: ZAVIRI i poliimid ZAVIRI je izvrstan izbor za uređaje kojima je potrebna visoka otpornost na zamor i temperaturu. Oblikovanje vrhova PEEK-a zahtijeva temperature kalupa u rasponu od 340-400°C. Budući da se PEEK širi više od standardne inženjerske plastike, otvor kalupa mora biti labaviji kako bi se spriječilo lijepljenje ili trganje. Poliimid se ne može oblikovati taljenjem. Njegova vrijednost leži u tankostjejnim, toplinski stabilnim osovinama. Za oblikovanje vrha, proizvođači se obično oslanjaju na tehnike na bazi ljepila ili otapala. Fluoropolimeri: nisko trenje, ograničena mogućnost oblikovanja PTFE i FEP nude najbolju sposobnost podmazivanja i kemijsku otpornost, ali ne teče u standardnom kalupu za oblikovanje vrha. PTFE se uopće ne može obrađivati taljenjem. U praksi se vrh od fluorpolimera postiže lijepljenjem zasebnog distalnog dijela s niskim trenjem ili korištenjem tehnologije skupljanja topline. Tablica 1. Usporedba uobičajenih materijala za oblikovanje vrha katetera. Materijal Tvrdoća po Shoru Temp formiranja Ključni rizik Pebax 25D–72D 150-210°C Toplinska degradacija TPU 80A–95A 160–220°C Melt sagging Najlon 30D–65D 170-230°C Osjetljivost na vlagu PEEK 80D–90D 340–400°C Pregrijavanje / lijepljenje Poliimid Kruto Ne može se oblikovati Problemi s prianjanjem PTFE / FEP 50D–55D Ne može se taliti Nema obrade taline Precizne balonske cijevi za medicinske katetere Balonske cijevi s uskim tolerancijama do ±0,01 mm i višeslojnim opcijama do 55 atm tlaka pucanja. Prikladan za balon dilatacijske katetere u kardiovaskularnim i minimalno invazivnim postupcima, nudi dosljedna mehanička svojstva. Pogledajte proizvod → Tipična početna temperatura za oblikovanje vrha katetera Pebax 150°C TPU 160°C Najlon 170°C PEEK 340°C PTFE N/A PI N/A Rasponi temperatura tipične su vrijednosti za polimere medicinske kvalitete, sažeti iz uobičajenih inženjerskih referenci i podataka o procesnom inženjerstvu LINSTANT-a. Kada vrh mora raditi s balonom, izbor kvalitete cijevi balona utječe na cjelokupni sklop. Mnogi inženjeri traže partnera koji može isporučiti balonske cijevi s dosljednim odgovorom na oblikovanje vrha. LINSTANT-ov portfelj medicinskih balonskih cijevi uključuje jednoslojne, dvoslojne i troslojne opcije upravo zato što je vrh mjesto gdje se susreću različite strukture stijenki. Uobičajeni nedostaci oblikovanja vrha i kako ih spriječiti U proizvodnom okruženju, nedostaci oblikovanja vrha spadaju u nekoliko ponavljajućih skupina. Njihovo rano prepoznavanje sprječava sustavni otpad. Tablica 2. Tipični nedostaci oblikovanja vrha, glavni uzroci i protumjere. kvar Glavni uzrok Protumjera Burr / bljesak Preveliki razmak kalupa ili previsoka temperatura Smanjite razmak, nižu temperaturu, prilagodite brzinu hlađenja Nedosljednost dimenzija Neravnomjerno zagrijavanje ili varijacije u šarži materijala Prekvalificirajte toplinski profil, provjerite seriju materijala Varijacija debljine stijenke Neusklađeni kalup ili ekscentrična cijev Poravnajte alate, provjerite koncentričnost cijevi Bez sjaja ili valovita površina Pogrešna brzina hlađenja ili predugo vrijeme zadržavanja Skratite zadržavanje, optimizirajte krivulju hlađenja Zatvoreni / skupljeni vrh Preveliki vakuum ili pretlak Uravnotežite unutarnji tlak i ventilaciju Linija za zavarivanje Prednji sudar protoka u višeslojnom vrhu Podesite geometriju kalupa ili kombinaciju materijala Kod mikrokatetera kontrola oblikovanja vrha je još zahtjevnija jer je debljina stijenke često ispod 0,2 mm. Varijacija temperature od 5°C može čisti konus pretvoriti u mekani, nefunkcionalni vrh. Pravilno oblikovanje vrha mikrokatetera obično uključuje infracrveno ili RF zagrijavanje uz praćenje temperature u zatvorenoj petlji. Pojačani mikrokateter za minimalno invazivnu kirurgiju Mikrokateter s vanjskim promjerom ispod 1 mm, prilagodljivom tvrdoćom i promjenama promjera za navigaciju zakrivljenim žilama. Zaobljeni vrh smanjuje traumu, što ga čini idealnim za neurointervenciju, kardiovaskularne i tretmane tumora. Pogledajte proizvod → Kada radite s PEEK cijevima, rizik od pregrijavanja je stvaran. Za izradu PEEK-a bez pougljenja ili gubitka mehaničkih svojstava potreban je napredni alat. Pojedinosti o ovom materijalu potražite u našem članku o PEEK medicinska cijev koja oblikuje vrh . O LINSTANT-u: Partner za prilagođeni sustav katetera Ningbo LINSTANT Polymer Materials Co., Ltd. osnovan je 2014. i od tada je prerastao u visokotehnološko poduzeće na nacionalnoj razini s više od 500 članova stručnog osoblja. Tvrtka je predana nadilaženju uloge tradicionalnog dobavljača komponenti, nastojeći postati sastavni dio proizvoda svojih kupaca. Od preciznog usklađivanja tijekom suradničke faze dizajna do osiguranja pouzdanosti tijekom proizvodnje, LINSTANT se duboko integrira u temeljni lanac vrijednosti proizvoda svojih kupaca, pretvarajući tehnologiju katetera u temeljnu konkurentsku prednost za svoje proizvode. Kroz stalne tehnološke inovacije i strogu kontrolu kvalitete, sposobni smo tvrtkama za medicinske uređaje pružiti sigurnija, preciznija i tehnološki naprednija prilagođena rješenja sustava katetera. LINSTANT upravlja čistim prostorom od gotovo 20.000 m² usklađenim s GMP-om, s 15 uvezenih ekstruzijskih linija, 8 namjenskih PEEK ekstruzijskih linija, 2 linije za injekcijsko prešanje i blizu 100 kompleta opreme za pletenje, opruge, premazivanje i zavarivanje. Ovaj kapacitet podržava i malu pilot proizvodnju i kontinuiranu isporuku količine. Vodeći kateter visokog zakretnog momenta s pletenom strukturom Vodeći kateter koji se odlikuje višestupanjskom tvrdoćom, mekim distalnim vrhom i pletenom osovinom za vrhunski okretni moment i stabilnost. Ultra-tanak zid i unutarnji sloj od PTFE-a osiguravaju glatku isporuku uređaja, uz podršku proizvodnje čistih prostorija usklađene s GMP-om. Pogledajte proizvod → Od crteža do proizvodnje: Kako skalirati dizajn oblikovanja vrha Uvođenje specifikacije za oblikovanje vrha u proizvodnju zahtijeva više od kalupa. Zahtijeva karakterizaciju procesa, prvi pregled proizvoda i kontrolirane proizvodne parametre. Dobar partner će definirati prozor procesa, dokumentirati kritične parametre procesa i podržati aktivnosti provjere valjanosti. LINSTANT-a OEM/ODM usluge pokriti cijeli put od odabira materijala i alata do probnih vožnji i serijske proizvodnje. Za europske i sjevernoameričke timove uređaja prednost je jedan dobavljač s internom ekstruzijom i sekundarnom obradom, što smanjuje rizike prijenosa i skraćuje vrijeme isporuke. Često postavljana pitanja o oblikovanju vrha katetera P1. Što je formiranje vrha katetera? Kateter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. Koji su materijali najbolji za oblikovanje vrhova? Obično se koriste Pebax, TPU, najlon i PEEK. Poliimid i PTFE obično zahtijevaju lijepljenje ljepilom ili mehaničke metode umjesto toplinskog oblikovanja. Q3. Što uzrokuje nedostatke u oblikovanju vrha? Neravnomjerno zagrijavanje, loše poravnanje kalupa, prekomjerni tlak i nekompatibilne vrste materijala najčešći su uzroci neravnina, bljeskanja ili problema s dimenzijama. Q4. Kako se provjerava kvaliteta oblikovanja vrha? Optička inspekcija, mjerenje dimenzija, ispitivanje nepropusnosti i ispitivanje tlakom pucanja obično se kombiniraju kako bi se potvrdio formirani vrh. P5. Nudi li LINSTANT prilagođeno oblikovanje vrhova? Da. LINSTANT-ov OEM/ODM program podržava prilagođeno oblikovanje vrha od faze dizajna do razvoja alata i masovne proizvodnje. P6. Koja je razlika između tipiranja i oblikovanja vrha? Savjetping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
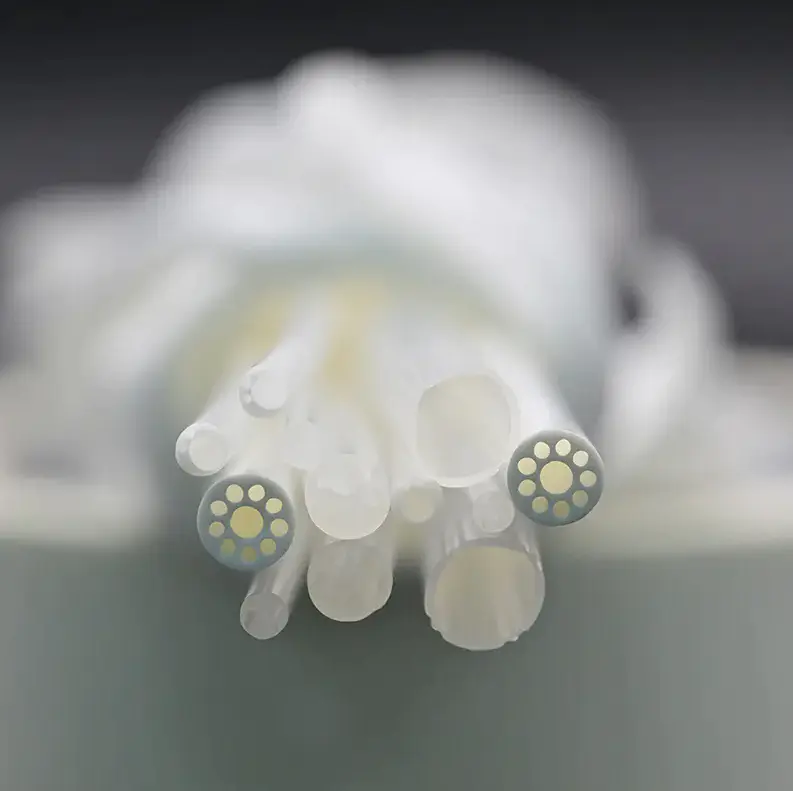
16Sep-2026Poliamid naspram poliimida: ključne razlike, prednosti i mane medicinskih cijevi i kateteraOdabir između poliamida i poliimida za komponentu medicinskog katetera odluka je koja utječe na performanse uređaja, troškove proizvodnje i regulatorni rizik. Praktični odgovor je jednostavan: poliamid je pravi izbor kada su fleksibilnost, otpornost na savijanje i proračun prioritet; poliimid je pravi izbor kada su čvrstoća tankih stijenki, toplinska stabilnost i preciznost dimenzija kritični. Molekularna razlika objašnjava razliku u izvedbi. Poliamid se sastoji od fleksibilnih amidnih lanaca koji čine materijal čvrstim i rastegljivim, ali ograničavaju njegovu otpornost na toplinu. Poliimid sadrži krute imidne prstenove koji podnose daleko više temperature, ali smanjuju istezanje pri prekidu. U ovom članku uspoređujemo oba polimera kroz svojstva koja su najvažnija u proizvodnji medicinskih cijevi i katetera. Što je poliamid (PA)? Poliamid, obično poznat kao najlon, je polukristalni termoplast s ponavljajućim amidnim vezama. Najčešći medicinski razredi su PA11 i PA12, koji nude ravnotežu žilavosti, fleksibilnosti i obradivosti. PA6 i PA66 također se koriste u komponentama uređaja koji se ne mogu ugraditi gdje je potrebna veća krutost. Ključna svojstva poliamida uključuju: Vlačna čvrstoća između 50 i 90 MPa, varira s sadržajem vlage i stupnjem. Visoko istezanje pri prekidu, često preko 200% za PA12, što daje izvrsnu otpornost na savijanje u cijevima tankih stijenki. Kontinuirana radna temperatura od 100 do 120°C, s kratkotrajnim vrhovima oko 150°C. Upijanje vode od 1 do 3%, što može uzrokovati promjenu dimenzija i lagano smanjenje krutosti. Niska cijena materijala i izvrsna mogućnost ekstrudiranja, što ga čini standardnim izborom za komponente osjetljive na troškove. Cijev s više lumena za istovremeni pristup u medicinskim kateterima Cijevi s više lumena imaju više kanala unutar jedne cijevi, što omogućuje istovremeni prolaz žica vodilica, lijekova i plinova. Nudi prilagodljive konfiguracije lumena do 10, dobra mehanička svojstva i biokompatibilnost, što ga čini prikladnim za složene intervencijske postupke. Pogledajte proizvod → U proizvodnji medicinskih uređaja, poliamid se široko koristi za fleksibilne osovine katetera, balonske cijevi i ekstruziju s više lumena. PA cijevi se često koekstrudiraju s drugim polimerima kako bi se stvorio uređaj s mekim tijelom otpornim na savijanje i krutim proksimalnim dijelom. Poliamid također dobro funkcionira u primjenama termoskupljanja, gdje njegova niska točka taljenja i dobra sposobnost lijepljenja stvaraju pouzdane spojeve. Što je poliimid (PI)? Poliimid je polimer visokih performansi s imidnim prstenovima u svojoj okosnici. Dostupan je u duroplastičnom i termoplastičnom obliku, a koristi se u medicinskim uređajima prvenstveno kao materijal tankih stijenki cijevi za osovine katetera, katetere vodilice i mikrokatetere. Ključna svojstva poliimida uključuju: Vlačna čvrstoća od 120 do 200 MPa u vučenim ili armiranim vrstama. Kontinuirana radna temperatura od 250 do 300°C, s kratkotrajnim vrhovima iznad 400°C. Nisko rastezanje pri prekidu (5 do 15%), što omogućuje visoku sposobnost potiskivanja i prijenos zakretnog momenta. Apsorpcija vlage ispod 0,3%, zadržavanje dimenzija stabilnim u vlažnim okruženjima. Izuzetna otpornost na hidrolizu, otapala, gama zračenje i EtO sterilizaciju. Medicinske poliimidne cijevi s tankim stijenkama i visokim modulom Cijevi od medicinskog poliimida kombiniraju snagu, otpornost na trošenje i toleranciju na ultra visoke temperature. Njegove tanke stijenke maksimiziraju unutarnji lumen uz zadržavanje visokog modula, sprječavajući savijanje u krivudavoj anatomiji, idealno za neurovaskularne i koronarne katetere. Pogledajte proizvod → Kombinacija visokog modula i tanke stijenke ono je što poliimid čini tako privlačnim za neurovaskularne katetere, koronarne mikrokatetere i katetere vodiče. Tanji zid za isti vanjski promjer daje veći unutarnji lumen za križanje žice, dok visoki modul sprječava izvijanje tijekom plovidbe kroz krivudavu anatomiju. Poliamid protiv poliimida: izravna usporedba Kada se ova dva materijala postave jedan pored drugog, razlike u učinku i cijeni postaju odmah vidljive. Tablica u nastavku sažima ključna inženjerska svojstva koja proizvođači uređaja moraju procijeniti tijekom odabira materijala. Tablica 1: Usporedba svojstava poliamida (PA) i poliimida (PI) Vlasništvo poliamid (PA) Poliimid (PI) Kemijska struktura Amidne veze Imidni prstenovi Kontinuirana radna temperatura 100-120°C 250-300°C Vlačna čvrstoća 50-90 MPa 120-200 MPa Istezanje pri prekidu 100-300% 5-15% Apsorpcija vode 1-3% Otpornost na zračenje Umjereno Izvrsno Otpornost na kemikalije Dobar za uobičajena otapala Izvrsno to most chemicals Relativni trošak materijala 1x 5-10x Metoda obrade Ekstruzija, injekcijsko prešanje Lijevanje otopina, specijalizirana ekstruzija Toplinski razmak je najočiglednija razlika. Na temelju objavljenih tehničkih tablica materijala, poliamid dostiže maksimalnu temperaturu pri kontinuiranoj uporabi od oko 120°C, dok poliimid može raditi do 300°C. Za medicinske uređaje koji se podvrgavaju toplinskom zavarivanju, laserskom zavarivanju ili visokotemperaturnom oblikovanju vrha, ova razlika je odlučujuća. 0°C 100°C 200°C 300°C 400°C PA (najlon): 120°C PI: 300°C Mehanička i toplinska svojstva u praksi U stvarnom dizajnu katetera, mehaničko ponašanje polimerne cijevi definirano je vlačnom čvrstoćom, istezanjem pri lomu i modulom savijanja. Visoko izduženje poliamida čini cijev sa stijenkom od 0,15 mm izuzetno otpornom na savijanje kada se savija oko radijusa od 8 do 10 mm. Visoka vlačna čvrstoća poliimida i nisko istezanje dopuštaju cijevi sa zidom od 0,05 mm da podnese okretni moment i silu guranja potrebnu za postizanje distalne anatomije, ali se može saviti ako se oštro savije. Toplinski Mech Flex Chem Elek trošak poliamid Poliimid Zbog toga mnogi dizajneri uređaja koriste kompozitni pristup. Poliimidna osovina osigurava mogućnost guranja i odziv okretnog momenta, dok je mekši polimer—često poliamid ili Pebax—vezan za distalni dio kako bi se poboljšala fleksibilnost i mogućnost praćenja. Cijev ojačana PI-jem s vanjskim slojem od poliamida kombinira prednosti oba materijala: krutost tankih stijenki za kretanje kroz vijugavu anatomiju i fleksibilan vrh otporan na savijanje za sigurno prelaženje. Za dublji uvid u to gdje PI pobjeđuje u dizajnu katetera, pročitajte naš članak ključne karakteristike učinkovitosti medicinskih poliimidnih cijevi . PI sloj Stijenka 0,03-0,10 mm Lumen Staza žice vodiča Razmatranja troškova i nabave Trošak je često odlučujući faktor za nekritične primjene. Poliamidna smola obično košta oko jedne petine do jedne desetine više od poliimidnog materijala istog volumena. Međutim, ukupni trošak komponente ne skalira se linearno. Poliimidne cijevi mogu se ekstrudirati do vrlo tankih stijenki, što smanjuje potrošnju materijala po jedinici duljine. Za uređaj kod kojeg profil katetera mora biti manji od jedne francuske veličine, prednost izvedbe poliimida daleko nadmašuje premiju cijene. Iz perspektive kupnje, važno je postaviti pitanje o sljedivosti i toleranciji. Medicinske poliimidne cijevi dostupne su s ID/OD tolerancijama do ±0,01 mm, dok poliamidne cijevi obično imaju toleranciju od ±0,02 do ±0,05 mm. Ove tolerancije izravno utječu na konačnu izvedbu uređaja i trebale bi biti dio pregleda specifikacije tijekom kvalifikacije dobavljača. Drugi čimbenik nabave je prinos. Poliimid je tvrđi i lomljiviji u obliku tankih stijenki, pa se njime obično rukuje u velikim količinama i može imati veću stopu otpada tijekom namotavanja ili laserske obrade. Nasuprot tome, poliamid se prerađuje manje i često se isporučuje u kontinuiranim kolutima, što može smanjiti radno vrijeme u proizvodnji velikih količina. Odabir pravog materijala za cijevi katetera Kada birate između poliamida i poliimida, upotrijebite ovaj vodič za brzo odlučivanje: Odaberite poliamid (PA) kada: Uređaju je potreban mekan, fleksibilan distalni dio otporan na savijanje. Proces proizvodnje ne izlaže cijev temperaturama iznad 120°C. Trošak materijala je dominantno ograničenje nabave. Komponenta je dio višeslojne koekstruzije gdje je potrebna čvrstoća veze i sposobnost lijepljenja. Odaberite poliimid (PI) kada: Kateter mora doseći duboku vaskularnu anatomiju s velikim momentom i guranjem. Stijenka cijevi mora biti što tanja kako bi se povećao unutarnji lumen. Uređaj se podvrgava toplinskoj obradi kao što je oblikovanje vrha, zavarivanje ili toplinsko brtvljenje. Sterilizacija uključuje gama zračenje, pri čemu PI pokazuje izuzetnu stabilnost. Za daljnji kontekst pogledajte našu raspravu o imaju li poliimidne cijevi dovoljno fleksibilnosti za primjenu katetera . PI ojačana cijev s upletenim slojem za poboljšanu sposobnost guranja PI ojačana cijev integrira pleteni ili namotani sloj unutar poliimidne stijenke, poboljšavajući kontrolu torzije, fleksibilnost i mogućnost guranja. Ova kompozitna struktura nudi uravnoteženu krutost i mekoću, pogodna za katetere koji zahtijevaju preciznu navigaciju i otpornost na pritisak. Pogledajte proizvod → LINSTANT isporučuje i medicinske poliimidne cijevi i cijevi ojačane PI, omogućujući proizvođačima uređaja da kombiniraju krutost PI s fleksibilnošću drugih polimera u jednom, prilagođenom sustavu katetera. O Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. osnovan je 2014. i od tada je prerastao u visokotehnološko poduzeće na nacionalnoj razini s više od 500 članova stručnog osoblja. Tvrtka je predana nadilaženju uloge tradicionalnog dobavljača komponenti, nastojeći postati sastavni dio proizvoda svojih kupaca. Od preciznog usklađivanja tijekom suradničke faze dizajna do osiguranja pouzdanosti tijekom proizvodnje, LINSTANT se duboko integrira u temeljni lanac vrijednosti proizvoda svojih kupaca, pretvarajući tehnologiju katetera u temeljnu konkurentsku prednost za svoje proizvode. Kroz stalne tehnološke inovacije i strogu kontrolu kvalitete, sposobni smo tvrtkama za medicinske uređaje pružiti sigurnija, preciznija i tehnološki naprednija prilagođena rješenja sustava katetera. Često postavljana pitanja o poliamidu i poliimidu u medicinskim uređajima 1. Je li poliamid isto što i poliimid? Ne. Poliamid (najlon) koristi amidne veze, dok poliimid koristi imidne prstenove. Značajno se razlikuju u toplinskoj stabilnosti, mehaničkoj čvrstoći i cijeni. 2. Koji je materijal bolji za osovine katetera? Poliimid is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Koji je glavni nedostatak poliimida? trošak and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Može li poliamid izdržati sterilizaciju u autoklavu? Standardne vrste PA razgrađuju se pri visokoj vlažnosti i temperaturama iznad 150°C. Toplinski stabilizirani PA12 može podnijeti ponovljene cikluse oko 120-130°C. 5. Kakva je njihova električna izolacija u usporedbi? Poliimid is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Jesu li poliimidne cijevi dostupne u medicinskoj kvaliteti? Da. Poliimid medicinske kvalitete naširoko se koristi u kateterima i žičanim vodilicama, s dokazanom otpornošću na gama i EtO sterilizaciju. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026Vodič za dizajn katetera: materijali, slojevi, tolerancije i proizvodnjaDizajn katetera je igra kompromisa. Mogućnost guranja, kontrola zakretnog momenta, otpornost na savijanje, podmazivanje, mogućnost praćenja i rendgenska vidljivost, svi se natječu za istu debljinu stijenke i prostor lumena. Najbrži put do učinkovitog dizajna nije jurenje za jednim brojem izvedbe, već prvo popravljanje kliničkog zadatka i anatomskog puta, zatim odabir slojeva, materijala i pojačanja koji služe tom zadatku. Zato iskusni timovi za uređaje tretiraju dizajn katetera kao vježbu sustava, a ne odabir cijevi. Uzmimo dva primjera. Koronarni kateter za vođenje zahtijeva jak prijenos momenta i mekan, atraumatski vrh. Neurovaskularni mikrokateter, nasuprot tome, treba iznimnu fleksibilnost i nizak profil, čak i kada to žrtvuje dio guranja. Iste sirovine mogu se rasporediti na posve različite načine kako bi se zadovoljili ovi suprotstavljeni prioriteti. Ključni ciljevi izvedbe u dizajnu katetera Ulazi u dizajn dolaze iz planirane anatomije, radne duljine uređaja, tehnike isporuke i profila krutosti potrebnog za postizanje cilja. Ovi unosi, a ne katalog dostupnih materijala, trebali bi voditi specifikaciju. Donja tablica prikazuje uobičajena klinička područja s primarnim problemima dizajna i tipičnim izborom materijala. Tablica 1: Klinički fokus i odgovarajući prioriteti dizajna katetera Klinički fokus Primarni zahtjevi izvedbe Tipičan izbor materijala/strukture Koronarni/periferni pristup Prijenos momenta, otpornost na savijanje, kompatibilnost sa žicom vodilicom, nizak profil Ojačana cijev s PTFE oblogom i Pebax vanjskim dijelom Neurovaskularni mikrokateter Fleksibilnost, mogućnost praćenja, mekani vrh, nisko trenje Osovina od poliimida ili Pebaxa s ojačanjem zavojnice i mazivim premazom Dilatacija balonom Tlak pucanja, popustljivost, čvrstoća spoja vrha Višeslojna balonska cijev od PET-a ili Pebax-a Dijagnostička angiografija Radiopacitet, protok, glatki lumen FEP ili PTFE obloga s upredenim ojačanjem i rendgenski neprozirnim punilima Arhitektura sloj po sloj: Okosnica performansi Suvremeni intervencijski kateteri izgrađeni su na troslojnom principu. Unutarnja obloga uspostavlja glatki lumen s niskim trenjem za žice vodilice i tekućine. Središnje pojačanje kontrolira okretni moment, otpornost na lomljenje i otpornost na savijanje. Vanjski omotač određuje fleksibilnost, površinsku mazivost i biokompatibilnost. Pravilan redoslijed je važniji od odabira najskupljeg polimera. košuljica Pojačanje Jakna Izbor pojačanja često je prekretnica u dizajnu katetera. Pletene strukture pružaju izvrstan prijenos okretnog momenta, dok zavojne strukture pružaju fleksibilnost u vijugavoj anatomiji. Mnogi hibridni dizajni kombiniraju oboje kako bi prilagodili osovinu ciljnoj posudi. Cijev ojačana pletenicom za poboljšani zakretni moment i otpornost na pucanje Ova cijev ugrađuje metalne ili vlaknaste pletenice između slojeva, povećavajući pritisak pucanja, čvrstoću stupca i prijenos okretnog momenta. Idealno za katetere kojima je potrebna precizna torzijska kontrola, poput mikrokatetera i upravljivih omotača. Pogledajte proizvod → Odabir materijala: kompromisi koji su važni Ne postoji najbolji materijal za kateter. PTFE pruža neusporedivu mazivost i otpornost na kemikalije, ali se teško lijepi i nudi ograničenu otpornost na savijanje. ZAVIRI ima izvrsnu krutost i biokompatibilnost i može biti tankih stijenki, ali je manje maziv. Poliimid se ističe u primjenama visoke čvrstoće s ultratankim stijenkama. Pebax je mekan i fleksibilan i jednostavan za obradu, dok TPU nudi otpornost i široki raspon durometara. Mazivost Ukočenost Tanak zid Temp. Otpornost Otpornost na savijanje PTFE PEEK Poliimid se često koristi u mikro kateterima zbog svoje tanke stijenke i velike čvrstoće. Gornja radarska karta je kvalitativna referenca za dva uobičajena materijala; upotrijebite ga kao polazište za strukturiranu usporedbu, a ne kao zamjenu za testiranje na laboratorijskim uređajima. Mikrokateter za minimalno invazivnu navigaciju u malim plovilima S vanjskim promjerom ispod 1 mm, ovaj kateter nudi fleksibilnost i biokompatibilnost za precizan pristup sićušnim žilama. Prilagodljiva krutost i promjene promjera omogućuju siguran prolaz u vijugavoj anatomiji. Pogledajte proizvod → Tolerancija proizvodnje i sekundarni procesi Namjera dizajna je dobra onoliko koliko je dobra proizvodna sposobnost koja je može zadržati. Osovina katetera koja je 0,02 mm prevelika može uzrokovati trenje žice vodilice, dok 0,02 mm premali sloj pojačanja može utjecati na prijenos momenta. Upravljanje tolerancijom ovisi o procesu ekstruzije, konzistenciji materijala i alatu. Višeslojna koekstruzija koristi se za postizanje precizne kontrole zida oko cijelog poprečnog presjeka, posebno tamo gdje se različiti materijali moraju vezati bez slabih točaka. Ova tehnika je jedan od razloga tehnologija višeslojne koekstruzije je postao fokus u industriji medicinskog potrošnog materijala. Sekundarni procesi dodaju funkcionalnost: proširenje za oblikovanje vrha, zavarivanje za balone, premazivanje za podmazivanje i toplinsko skupljanje za zaštitu spojeva. Kada se ti koraci provode u istoj čistoj prostoriji kao i ekstruzija, rizik od kontaminacije i dimenzionalnog pomaka je smanjen, a konačni kateter ponaša se bliže svom modelu dizajna. Vodeći kateter s višestupanjskim dizajnom i oblogom s niskim trenjem Ima pletenu strukturu za veliki okretni moment i stabilnost, plus mekani vrh za smanjenje oštećenja posuda. Ultratanka stjenka s velikom unutarnjom šupljinom i PTFE oblogom osigurava glatku isporuku instrumenata. Pogledajte proizvod → Partnerstvo s proizvođačem komponenti katetera Ningbo LINSTANT Polymer Materials Co., Ltd. osnovan je 2014. i od tada je prerastao u visokotehnološko poduzeće na nacionalnoj razini s više od 500 članova stručnog osoblja. Tvrtka je predana nadilaženju uloge tradicionalnog dobavljača komponenti, postajući sastavni dio proizvoda svojih kupaca. Od preciznog usklađivanja tijekom suradničke faze dizajna do osiguranja pouzdanosti tijekom proizvodnje, LINSTANT se duboko integrira u temeljni lanac vrijednosti proizvoda svojih kupaca, pretvarajući tehnologiju katetera u temeljnu konkurentsku prednost za svoje proizvode. Kroz stalne tehnološke inovacije i strogu kontrolu kvalitete, sposobni smo tvrtkama za medicinske uređaje pružiti sigurnija, preciznija i tehnološki naprednija prilagođena rješenja sustava katetera. Čista soba od 20 000 m² usklađena s GMP-om za ekstruziju, premazivanje i sekundarnu obradu 15 uvezenih ekstruzijskih linija za višeslojne i višelumenske cijevi, plus 8 namjenskih PEEK ekstruzijskih linija Gotovo 100 strojeva za pletenje, namotavanje opruga i premazivanje te 40 stanica za zavarivanje i oblikovanje ISO 13485:2016 certificiran sustav upravljanja kvalitetom Za timove koji trebaju partnera u proizvodnji za prevođenje koncepta katetera u reproducibilni uređaj, OEM/ODM suradnja je prirodni sljedeći korak. LINSTANT može podržati preglede dizajna za proizvodnju, odabir materijala i validaciju procesa prije masovne proizvodnje. Često postavljana pitanja o dizajnu katetera Što je dizajn katetera? Dizajn katetera je proces balansiranja veličine lumena, debljine stijenke, fleksibilnosti, prijenosa zakretnog momenta i izvedbe vrha za specifičnu kliničku primjenu. To obično uključuje odabir prave obloge, ojačanja i materijala vanjskog plašta. Koji se materijali koriste za medicinske katetere? Uobičajeni materijali za medicinske katetere uključuju PTFE, FEP, PEEK, poliimid, Pebax, TPU i polikarbonat. Svaki nudi drugačiju kombinaciju mazivosti, krutosti, rendgenske preglednosti i ponašanja pri obradi. Koja je razlika između pletenih katetera i katetera ojačanih spiralom? Pletenje poboljšava odziv okretnog momenta i otpornost na savijanje, dok namotavanje pruža bolju fleksibilnost i otpornost na lomljenje. Pletenje odgovara uređajima s velikim momentom; namotavanje odgovara visoko fleksibilnim vratilima. Koja je uobičajena tolerancija za cijevi medicinskog katetera? Uobičajene tolerancije OD i ID za medicinske cijevi su u rasponu od ±0,02 mm do ±0,05 mm, ovisno o materijalu, debljini stjenke i dimenzijama. Niske tolerancije su kritične za kompatibilnost žice vodilice i pritisak pucanja. Koja je razlika između katetera za navođenje i mikrokatetera? Vodeći kateter osigurava stabilan kanal visokog momenta za isporuku uređaja. Mikrokateter je dizajniran za duboki distalni pristup u vijugavoj anatomiji, s manjim profilom i većom fleksibilnošću. Nudi li LINSTANT dizajn i proizvodnju katetera po narudžbi? Da. LINSTANT pruža OEM/ODM usluge za tvrtke za medicinske uređaje, pokrivajući ekstrudirane cijevi, ojačane cijevi, balon cijevi, termoskupljajuće proizvode i sekundarne operacije kao što su premazivanje i zavarivanje. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 KONTAKTIRAJTE NAS
Ako ste zainteresirani za naše proizvode, kontaktirajte nas
- KONTAKT PODACI
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PROIZVODI
- Medicinske ekstrudirane cijevi
- Medicinske ojačane cijevi
- Poliimid
- ZAVIRI
- Balon cijevi
- Mikro kateter
- Sekundarni procesi
- Termoskupljajuća cijev
- Fluoropolimerne medicinske cijevi
- Endoskop
- Plašt za pristup negativnom tlaku
- Vodeći kateter
- Angiografski kateter
- Visokotlačne pletene cijevi
- Proces obrade površine medicinskih cijevi
- CENTAR VIJESTI
- Vijesti iz industrije
- Vijesti tvrtke
- MOBILNI TERMINAL

